Article publié le vendredi 20 novembre 2026 dans la catégorie business.
La vision industrielle associe l’acquisition d’images à leur analyse automatisée pour vérifier un produit ou piloter un procédé. Son intérêt économique ne se limite pas au remplacement d’un contrôle visuel : il dépend des défauts évités, du temps réellement récupéré et de la fiabilité obtenue sur la ligne. Une évaluation solide compare une situation initiale mesurée à des gains plausibles, puis intègre tous les coûts sur la durée de vie de la solution.
Définir le périmètre du projet et les indicateurs de performance à améliorer
Un projet rentable commence par une fonction de contrôle précise : présence d’un composant, lecture de code, positionnement, aspect de surface, dimension ou conformité d’assemblage. Vouloir « contrôler toute la ligne » sans prioriser les défauts les plus coûteux conduit souvent à une solution surdimensionnée ou difficile à régler.
Le périmètre doit inclure la référence produit, la zone observée, la vitesse de défilement, les conditions d’environnement et l’action attendue après la décision : alarme, éjection, arrêt ou enregistrement.
La valeur économique vient de la décision prise à partir de l’image, pas de la caméra seule.
Identifier les défauts, goulots d’étranglement ou contrôles aujourd’hui réalisés manuellement
Il faut observer le processus réel, y compris les variations de lots, de lumière, de positionnement et de cadence. Les contrôles manuels sont particulièrement pertinents lorsqu’ils sont répétitifs, lorsque leur résultat varie selon l’opérateur ou lorsqu’ils ralentissent le flux. Les défauts détectés trop tard, après ajout de matière ou de valeur, constituent également des cibles prioritaires.
La liste des défauts doit préciser leur fréquence, leur gravité, leur détectabilité et leur coût unitaire. Une rayure cosmétique et une erreur de montage critique n’ont pas le même impact ni le même seuil d’acceptation. Cette base évite de confondre un défaut visible avec un défaut qu’un système optique peut détecter de façon stable.
Choisir des indicateurs mesurables : taux de rebut, cadence, temps d’arrêt et coûts de non-qualité
Les données de départ doivent couvrir plusieurs semaines ou cycles représentatifs. Les indicateurs les plus utiles sont :
- le taux de rebut et le taux de retouche, par référence et par type de défaut ;
- la cadence réelle, le temps de cycle et les heures consacrées au contrôle ;
- les arrêts non planifiés liés aux défauts ou aux contrôles ;
- les coûts de non-qualité : matière, main-d’œuvre, retours, garanties et pertes de production ;
- le TRS, qui combine disponibilité, performance et qualité.
Un indicateur doit avoir une source identifiable et une méthode de calcul constante avant et après déploiement. Sans cela, le gain attribué au projet restera discutable.
Chiffrer les gains opérationnels apportés par les caméras de contrôle industriel
Les gains doivent être séparés entre économies certaines et bénéfices conditionnels. Un poste supprimé, une retouche évitée ou un rebut mesuré se chiffrent directement. Une amélioration de réputation ou une réduction du risque de rappel peut être importante, mais mérite une hypothèse prudente plutôt qu’une promesse chiffrée arbitraire.
Réduire les rebuts, retouches et retours clients grâce à une détection plus précoce
Détecter un défaut juste après l’opération qui le crée permet d’écarter la pièce avant les étapes suivantes. Le gain correspond alors au coût de matière, de transformation et de retouche évités, diminué du coût des faux rejets. Dans certains cas, l’intérêt principal est d’empêcher l’expédition d’un produit non conforme et les coûts associés : tri, transport, garantie ou arrêt chez le client.
La performance ne se résume pas au nombre de défauts trouvés. Il faut suivre la
sensibilité, c’est-à-dire la capacité à identifier les défauts présents, et la spécificité, soit la capacité à valider les pièces conformes. Un taux de faux acceptés trop élevé limite le bénéfice qualité ; un taux de faux rejets trop élevé peut créer du rebut artificiel et dégrader la cadence.
Diminuer les temps de contrôle manuel et sécuriser la traçabilité des produits
L’automatisation peut libérer du temps opérateur, mais ce temps n’est un gain financier que s’il est réaffecté à une activité productive, si les heures supplémentaires diminuent ou si un besoin de recrutement est évité. Il faut aussi inclure le temps consacré aux réglages, au changement de format et au traitement des alarmes.
La traçabilité unitaire apporte une valeur distincte : images, mesures, décision et identifiant de produit peuvent être associés. Elle facilite l’analyse des dérives et la justification d’une décision de contrôle.
Une image archivée n’est utile que si sa conservation, son indexation et son exploitation sont définies.
| Source de gain | Base de calcul | Point de vigilance |
| Rebut évité | Pièces sauvées × coût complet de la non-conformité | Déduire les faux rejets supplémentaires |
| Temps de contrôle | Heures réellement réaffectées × coût horaire chargé | Ne pas assimiler automatiquement temps libéré et économie |
| Arrêts évités | Temps récupéré × marge ou coût d’indisponibilité | Isoler les causes réellement liées au contrôle |
| Retours évités | Incidents évités × coût moyen documenté | Conserver une hypothèse prudente |
Calculer le coût total de possession de la solution de vision industrielle
Le prix d’achat ne reflète qu’une partie du budget. Le coût total de possession, ou TCO, rassemble le CAPEX initial et les dépenses d’exploitation sur la période retenue.
Comparer deux offres sur le seul prix de la caméra fausse souvent la décision, car l’optique, l’éclairage, l’intégration et le support pèsent fortement sur la performance finale.
Intégrer matériel, éclairage, logiciels, intégration et adaptation de la ligne
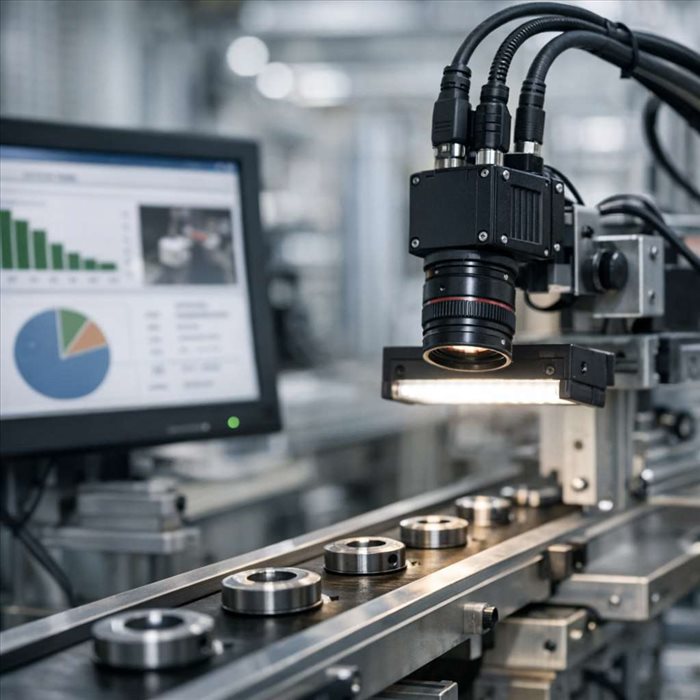
Le CAPEX comprend généralement caméra, objectif, éclairage, protection mécanique, câblage, déclenchement, automate ou interfaces, logiciel et mise en service. Une caméra intelligente intègre traitement et fonctions d’analyse ; elle convient à des tâches ciblées. Un système sur PC sépare caméra, éclairage, calcul et logiciel, avec davantage de souplesse pour des traitements complexes ou multicaméras.
La résolution doit être reliée à la taille minimale du défaut. La taille du pixel sur la pièce dépend du champ de vision et du nombre de pixels ; elle détermine ce qui peut être distingué. L’objectif et la profondeur de champ doivent maintenir une netteté suffisante malgré les tolérances de positionnement. Surtout,
l’éclairage industriel crée le contraste qui rend le défaut détectable : il ne doit pas être traité comme un accessoire.
Anticiper les coûts récurrents de maintenance, formation, licences et évolutions
Les OPEX incluent nettoyage des optiques et éclairages, remplacement de composants, sauvegardes, licences éventuelles, assistance, formation et mises à jour. Il faut aussi prévoir le temps de paramétrage lors des changements de produit, ainsi que les essais nécessaires après modification de recette ou de ligne.
Les besoins d’archivage d’images peuvent devenir significatifs selon la résolution, la cadence et la durée de conservation. La cybersécurité, l’accès aux réseaux de production et l’interopérabilité avec l’automate ou le système de traçabilité font également partie du coût de déploiement, même s’ils ne figurent pas toujours dans l’offre initiale.
Évaluer le retour sur investissement avec des scénarios réalistes
Le ROI peut être exprimé simplement : gain net cumulé divisé par investissement total. Il doit préciser la période étudiée et inclure les coûts récurrents. Le délai de retour sur investissement mesure le temps nécessaire pour que les gains cumulés couvrent les dépenses initiales ; il est souvent plus lisible pour arbitrer un projet industriel.
Utiliser le délai de retour sur investissement et le taux de rentabilité pour comparer les options
Deux solutions ne doivent être comparées que sur le même périmètre : niveau de détection, nombre de postes, durée de vie attendue et charges d’exploitation. Pour les investissements étalés sur plusieurs années, la valeur actuelle nette actualise les flux futurs et évite de traiter un gain lointain comme un gain immédiat.
Un calcul simple peut partir d’un investissement initial, puis soustraire chaque année les OPEX aux gains mesurables.
Le résultat doit distinguer économies récurrentes et gains ponctuels, notamment lorsqu’un stock de pièces à retoucher est traité une seule fois.
Tester les hypothèses selon les volumes produits, le taux de défauts et le niveau d’automatisation
L’analyse de sensibilité examine ce qui se passe si le volume baisse, si le taux de défaut diminue avant installation ou si le taux de faux rejets est supérieur aux attentes. Trois scénarios — prudent, central et favorable — suffisent généralement. Le scénario prudent doit conserver des gains limités, des coûts complets et une montée en charge progressive.
Le volume conditionne fortement le résultat : une solution performante peut rester difficile à amortir sur une faible production, tandis qu’une inspection à forte cadence valorise davantage chaque seconde gagnée. Le degré d’automatisation influence aussi les gains : une alarme à valider manuellement n’a pas la même portée qu’une éjection automatique fiable.
Sécuriser l’investissement par un pilote et un suivi après déploiement
Un pilote réduit l’incertitude technique et économique avant généralisation. Il doit être mené sur des pièces représentatives, avec des défauts connus et des variations normales de production, plutôt que sur un échantillon idéal en laboratoire.
Valider la qualité de détection dans les conditions réelles de production
Le test doit mesurer faux acceptés, faux rejets, temps de cycle et disponibilité, à la cadence cible. Une analyse MSA évalue la répétabilité et la reproductibilité des résultats : le système doit produire une décision cohérente sur une même pièce et rester stable malgré les variations opératoires. Les critères d’acceptation doivent être validés par qualité et production avant le passage en série.
Comparer les résultats obtenus aux indicateurs initiaux et ajuster le projet
Après déploiement, les mêmes indicateurs que ceux de l’état initial doivent être suivis : rebut, retouches, temps de contrôle, arrêts et retours. Les écarts révèlent si le gain attendu provient réellement de la vision ou d’un autre changement de procédé. Ajuster l’éclairage, les seuils de décision, les recettes ou la formation fait partie du cycle normal d’amélioration.
Un ROI crédible est un résultat mesuré dans la durée, pas une estimation figée à la commande.
Questions fréquentes
Une caméra standard peut-elle servir au contrôle qualité ?
Une caméra standard peut convenir à une tâche simple, mais elle ne garantit pas à elle seule une inspection fiable. L’objectif, l’éclairage, la distance, le déclenchement et le logiciel déterminent le résultat. Pour un défaut fin, une surface brillante ou une pièce en mouvement,
l’ensemble optique et lumineux compte autant que le capteur.
Faut-il utiliser l’intelligence artificielle pour inspecter des défauts ?
Non, les outils de vision classiques suffisent souvent lorsque les critères sont géométriques, répétables et clairement définis : présence, position, lecture de code ou mesure. L’apprentissage automatique devient pertinent pour des défauts d’aspect plus variables, à condition de disposer d’images représentatives, annotées et maintenues dans le temps. Il ne remplace pas la validation métier des critères de conformité.
Comment traiter les pièces présentant des variations normales d’aspect ?
Il faut intégrer ces variations dès la phase d’essai : teinte, texture, orientation, tolérances de positionnement ou reflets. Les échantillons de validation doivent contenir des pièces bonnes à la limite d’acceptation et des défauts réels.
Un seuil réglé sur des pièces parfaites provoque fréquemment des rejets injustifiés en production.
Qui doit participer à la définition du projet ?
La production, la qualité, la maintenance et l’intégration automatisme doivent être associées dès le départ. La qualité définit les critères d’acceptation ; la production apporte les contraintes de cadence et de changement de série ; la maintenance prépare l’exploitation quotidienne. Cette collaboration limite les solutions techniquement fonctionnelles mais difficiles à utiliser sur ligne.
Que faire lorsque le système signale trop de défauts ?
Il faut d’abord distinguer les défauts réels des faux rejets, puis examiner l’éclairage, la propreté de l’optique, le positionnement de la pièce et les paramètres de décision. Modifier les seuils sans diagnostic peut laisser passer des non-conformités.
Chaque ajustement doit être testé sur un échantillon connu avant sa mise en production.
Décider sur des résultats vérifiables
La pertinence d’une solution de vision ne se juge pas à ses caractéristiques techniques isolées, mais à sa capacité à résoudre un problème de production précisément chiffré. Le calcul doit rapprocher les gains réellement accessibles — qualité, disponibilité, temps de contrôle ou traçabilité — de l’ensemble des dépenses d’installation et d’exploitation.
Une détection fiable reste la condition première : des faux rejets ou des défauts non détectés peuvent annuler le bénéfice attendu. Les hypothèses de volume, de non-conformité et de réaffectation du temps doivent donc rester prudentes. Un pilote mené sur la ligne, puis un suivi avec les mêmes indicateurs qu’au départ, transforment une estimation en décision étayée.
Mesurer avant, valider en conditions réelles, puis ajuster constitue l’approche la plus sûre pour engager l’investissement.
Configurations adaptées aux besoins de production
| Configuration | Cas le plus adapté | Intégration à prévoir | Point déterminant pour la rentabilité |
|---|
| Caméra intelligente autonome | Contrôle simple : présence, lecture, position ou défaut ciblé | Déclenchement, éclairage, liaison avec l’automate | Déploiement limité si le besoin reste stable |
| Plusieurs caméras intelligentes | Inspection de plusieurs faces ou postes indépendants | Synchronisation des décisions et supervision des résultats | Éviter de multiplier les équipements sans défauts suffisamment coûteux |
| Système sur PC avec une caméra | Traitement d’image plus élaboré ou règles de contrôle évolutives | PC industriel, logiciel, stockage éventuel et maintenance informatique | Justifié lorsque la souplesse de paramétrage génère des gains mesurables |
| Système sur PC multicaméra | Inspection complète, cadence élevée ou traçabilité centralisée | Réseau, synchronisation, capacité de calcul et gestion des données | Amortissement lié au volume et à la réduction des non-conformités |